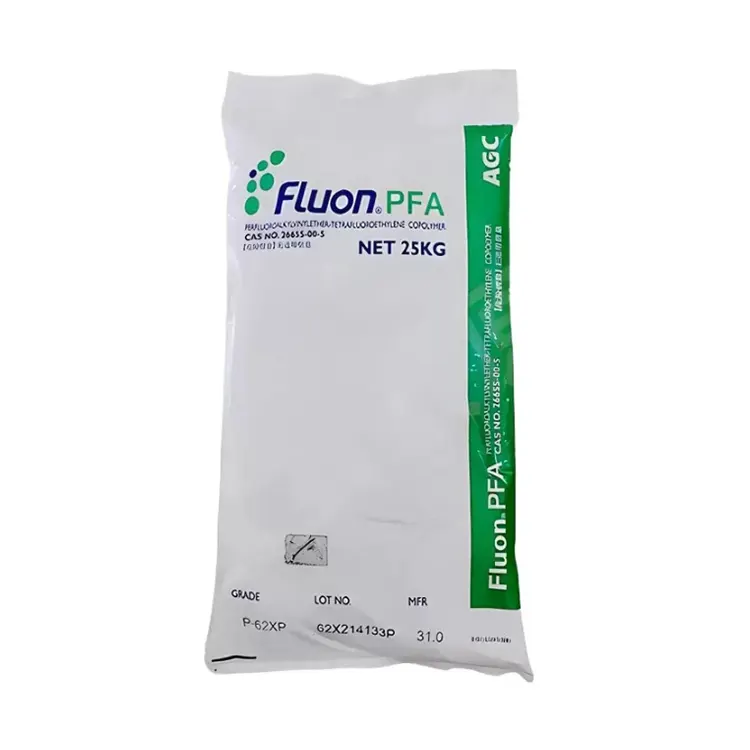
소형 성형 부품용 High-MFR PFA를 구매할 때 Zhongwang은 산업 구매자가 용융 흐름 특성을 실제 금형 형상 및 가공 요구 사항과 비교할 수 있도록 돕습니다. 이 재료는 중간 및 낮은 MFR 등급에 비해 상대적으로 낮은 분자량을 갖는 용융 가공 가능한 퍼플루오로알콕시 불소중합체입니다.
용융 유속이 높을수록 용융된 수지가 좁은 흐름 경로를 통해 이동하고 응고되기 전에 얇은 부분을 채우기가 더 쉬워집니다. 이 특성은 작은 공동, 좁은 채널 또는 복잡한 내부 형상을 포함하는 정밀 부품에 특히 유용합니다.
그러나 유동성이 높을수록 재료 균형이 필요합니다. 낮은 MFR 등급에 비해 고유량 PFA는 일반적으로 용융 강도가 낮고 장기간 크리프나 환경 응력 균열에 대한 저항력이 낮을 수 있습니다.
결과적으로, 이 소재는 상당한 지속 압력에 노출되는 두꺼운 벽의 구성 요소보다 제어된 충전 및 상대적으로 얇은 단면이 필요한 제품에 더 적합합니다.
미세 사출 성형에서 수지는 용융 온도가 감소하기 전에 게이트, 러너 및 얇은 부분을 통과해야 합니다. 흐름이 충분하지 않으면 짧은 샷, 불완전한 모서리 또는 캐비티 사이의 일관되지 않은 충전이 발생할 수 있습니다.
고유량 PFA는 용융물 이동에 대한 저항을 줄여 이러한 문제를 해결하는 데 도움이 됩니다. 실제 결과는 금형 설계, 게이트 치수, 용융 온도, 사출 압력 및 충전 속도에 따라 달라집니다.
와이어 절연 및 마이크로 튜브에는 좁은 단면 주위에 일관된 재료 분포가 필요합니다. 수지 흐름 거동은 압출 압력, 코팅 균일성 및 치수 일관성에 영향을 미칩니다.
얇은 폴리머 층을 유지하는 것이 중요한 미세 게이지 절연, 작은 직경의 튜브 및 기타 연속 압출 응용 분야에 적합한 고유량 등급을 평가할 수 있습니다.
점도가 높은 PFA와 비교할 때, 고유량 제제는 유사한 가공 조건에서 더 쉽게 충전할 수 있습니다.
이는 적절한 장비의 필요성을 제거하지 않습니다. 불소중합체 호환 나사, 배럴, 공구 재료 및 온도 조절 장치가 여전히 필요합니다.
높은 MFR PFA는 소형 밸브 인서트, 소형 부식 방지 피팅, 복잡한 기기 구성 요소 및 비압력 시료 셀 하우징에 적용할 수 있습니다.
다중 캐비티 툴링의 경우 제조업체는 시험 생산 중 캐비티 균형, 웰드라인 형성, 플래시 및 치수 변화를 평가해야 합니다.
특수 전선 및 소형 동축 케이블의 얇은 절연층에는 고속 압출 등급을 고려할 수 있습니다.
제공된 참조 자료에서는 이 응용 분야 범주에 대해 MFR 범위가 16~30g/10분임을 식별합니다. 압출 적합성은 다이 구성, 라인 속도, 동심도 및 냉각 조건에 따라 달라집니다.
| 목 | 참조 사양 |
|---|---|
| 제품명 | 높은 MFR PFA |
| 상표 | 종왕 |
| 재료 | 퍼플루오로알콕시 불소중합체 |
| 용융 유속 | 16~45g/10분(372°C/5kg), 등급에 따라 다름 |
| 밀도 | 2.12~2.17g/cm³ |
| 녹는점 | 300~310°C |
| 인장강도 | ≥24 MPa, 일반 기준 |
| 파단시 신장 | ≥250%, 일반 기준 |
| 연속 서비스 온도 | -200°C ~ 260°C, 용도에 따라 다름 |
| 1MHz에서의 유전 상수 | 2.15, 일반적인 참조 |
| 가연성 | UL94 V-0(1.5mm), 등급별 참조 |
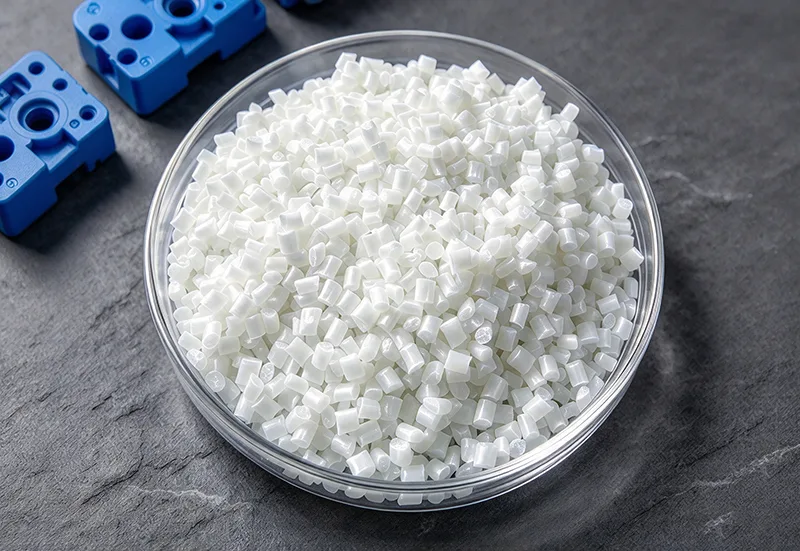
| 모습 | 반투명 아이보리-화이트 펠릿 |
| 처리 방법 | 사출 성형, 압출, 트랜스퍼 성형 |
| 포장 | 25kg PE 내부 가방 및 종이 드럼 |
| 사용 가능한 문서 | TDS, COA, SDS 및 적용 가능한 테스트 보고서 |
제공된 기술 참조에서는 배럴 온도가 약 335~375°C이고 다이 온도가 355~390°C로 식별됩니다. 이는 모든 기계에 대한 고정 설정이 아닌 처리 참조입니다.
과도한 가공 온도에 장기간 노출되면 불소중합체가 분해되고 위험한 분해 생성물이 생성될 수 있습니다. 장비 설정, 체류 시간, 환기 및 종료 절차는 선택한 등급의 처리 및 안전 문서를 따라야 합니다.
유동성이 향상되면 사출 압력, 금형 맞춤 또는 게이트 설계가 부적절할 때 플래시 가능성이 높아질 수 있습니다. 여러 용융 선단이 만나는 곳에서도 웰드라인 강도를 평가해야 합니다.
제조업체는 유일한 조정으로 재료 온도를 높이는 대신 사출 속도, 압력, 냉각 및 캐비티 형상을 함께 평가해야 합니다.
두꺼운 벽 압력 피팅, 탱크 라이닝 또는 장기간 상당한 하중을 받는 다이어프램에 대해 고유동 수지는 자동으로 선택되어서는 안 됩니다.
이러한 응용 분야에서는 빠른 캐비티 충진보다 용융 강도, 크리프 거동 및 응력 균열 저항성이 더 중요해지기 때문에 MFR이 낮은 재료가 더 적합할 수 있습니다.
Yuyao China Plastics City에 위치한 Zhejiang Zhongwang International Trade Co., Ltd.는 확립된 원자재 소싱 및 물류 채널을 통해 산업용 수지 조달을 조정합니다.
고려하기 위해높은 MFR PFA, 가장 유용한 견적 세부 사항은 목표 MFR, 처리 방법, 최소 벽 두께, 캐비티 구성, 작동 매체 및 예상 기계적 부하입니다.
고순도 구성 요소가 관련된 경우 금속 이온 추출 가능 물질 및 관련 기술 문서가 구매 요구 사항에 포함되어야 합니다. 상업적 승인을 받기 전에 샘플 처리 및 완제품 테스트를 수행하는 것이 좋습니다.
용융 흐름이 높을수록 용융된 폴리머가 좁은 공동과 얇은 부분을 채우는 데 도움이 될 수 있습니다. 그 적합성은 여전히 금형 형상, 처리 온도, 사출 압력 및 완성된 부품의 기계적 요구 사항에 따라 달라집니다.
적절한 피팅인지 평가할 수 있지만 고유량 등급은 일반적으로 장기간의 크리프나 상당한 압력 부하가 지배적인 구성품에는 적합하지 않습니다. 재료를 선택하기 전에 압력 요구 사항과 응력 균열 저항성을 확인해야 합니다.
플래시는 과도한 사출 압력, 부적합한 온도, 금형 간극 또는 불량한 게이트 및 캐비티 설계로 인해 발생할 수 있습니다. 유량이 더 높은 재료는 이러한 처리 조건을 주의 깊게 조정해야 합니다.
민감한 공정 유체와 관련된 응용 분야에서는 금속 이온, 추출물 및 기타 불순물에 대한 특정 제한이 필요할 수 있습니다. 실제 유체 접촉 요구 사항에 따라 적절한 순도 등급을 선택해야 합니다.